25 mm 的对接接头是一份工艺,不是一条焊缝:打底、填充、盖面,道间温度控制在窗口内,每一道都从同一个位置起头。手工焊难的不是第一道,是六个小时之后的第八道——还得有人用一模一样的速度和角度走完。
小车把这份活里枯燥的那一半接过去。它稳住行走速度、焊枪角度、干伸长和摆动,所以每一道的线能量落在工艺窗口里,而不是随操作者的疲劳漂移。焊道顺序、预热和道间温度还是你的事——工程判断本来就该留在这里。
平板用 ZG 直轨小车;曲面筒体、容器和重型机架用 RG 柔轨或 CX 磁力爬行款。同一代控制器、同一套 III 代参数,区别只在靠什么跟着工件走。
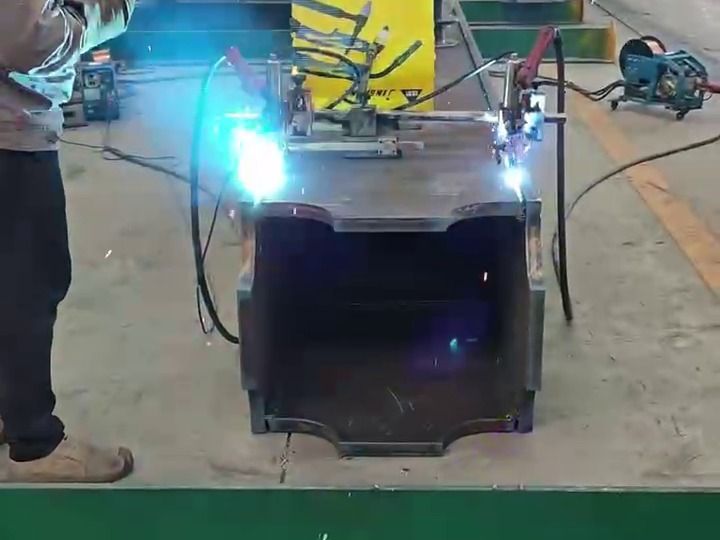
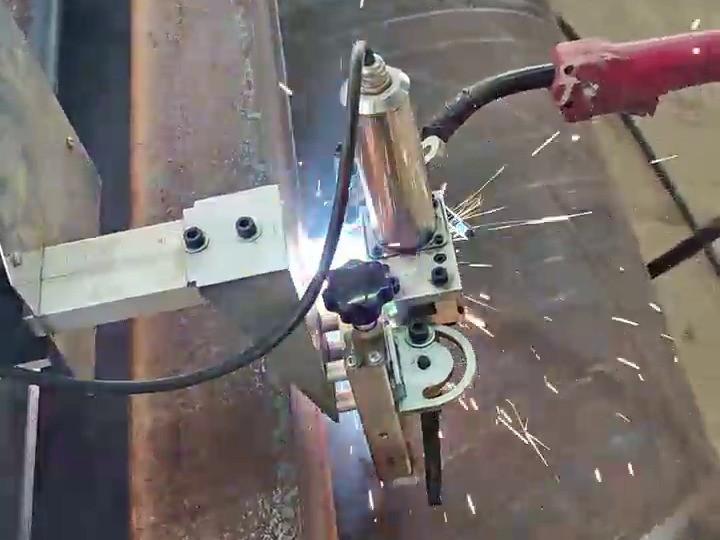
说明小车在一份多层多道工艺里怎么用。最终以你的 WPS 为准;这里的设置是我们会建议的起点。
| 焊道 | 目的 | 小车设置 | 要盯的 |
|---|---|---|---|
| 打底 | 熔透,根部成形一致 | 较低行走速度,不摆动,直摆 | 沿缝间隙一致性——机器补不了变化的间隙 |
| 填充 1–3 道 | 不超线能量的前提下填满坡口 | 比盖面更高的行走速度,窄摆动 | 道间温度保持在窗口内 |
| 填充 4–6 道 | 继续填充,控制变形 | 按 WPS 左右交替或按顺序排 | 变形——平衡焊道是顺序问题 |
| 盖面 1–2 道 | 全宽覆盖、成形正确 | 最宽摆动,两端停留 | 坡口边缘的润湿和咬边 |
| 间断焊(如工艺要求) | 非关键焊道降低线能量 | 焊接时间与间隔时间独立设置 | 点焊长度一致,这是目视就能查的质量点 |
厚板上真正起作用的就是两个设置:整条缝下来不动的行走速度,以及除了 WPS 变更之外不动它的摆动宽度。这样第十道才长得像第一道。
四步,针对那种机器必须每一道都回到同一条线上的活。
多层多道焊接时,机器每一道都要回到同一条线。把轨道装成与焊缝平行,打底之前先整条检查一遍——中途重新装夹,一致性就没了。
行走速度按工艺取,摆动按坡口宽度设。需要微调时用滑座调整焊枪位置,不要改速度,这样线能量才能停在 WPS 定的地方。
用 ±5 mm 中心偏移补偿和垂直/水平滑座,随着坡口填起来对准正确的深度。每道几秒钟,这是盖面能居中的原因。
控制器断电后会记住上一次设置。把适合这个接头的组合写下来,它就成了一套可复现的工艺——这才是重复性厚板活真正的商业价值。
把接头形式、板厚、焊接位置和你现在的工艺发给我们。我们给一台机器,再加一套起步焊道规划。