别先看型号,先看活儿。回答下面 7 个问题,这一页就会把合适的机型指给你。
焊接小车,就是一台带着焊枪沿焊缝匀速行走的小车。焊枪的角度和距离是固定的,焊接本身还是用你自己的焊机完成 —— 操作工只负责设参数,不再靠手把着焊枪走。
客户真正买到的是这一点:焊缝质量不再取决于"下午四点谁在拿焊枪"。小车匀速走、按设定宽度摆动,工人可以腾出手去准备下一条缝。
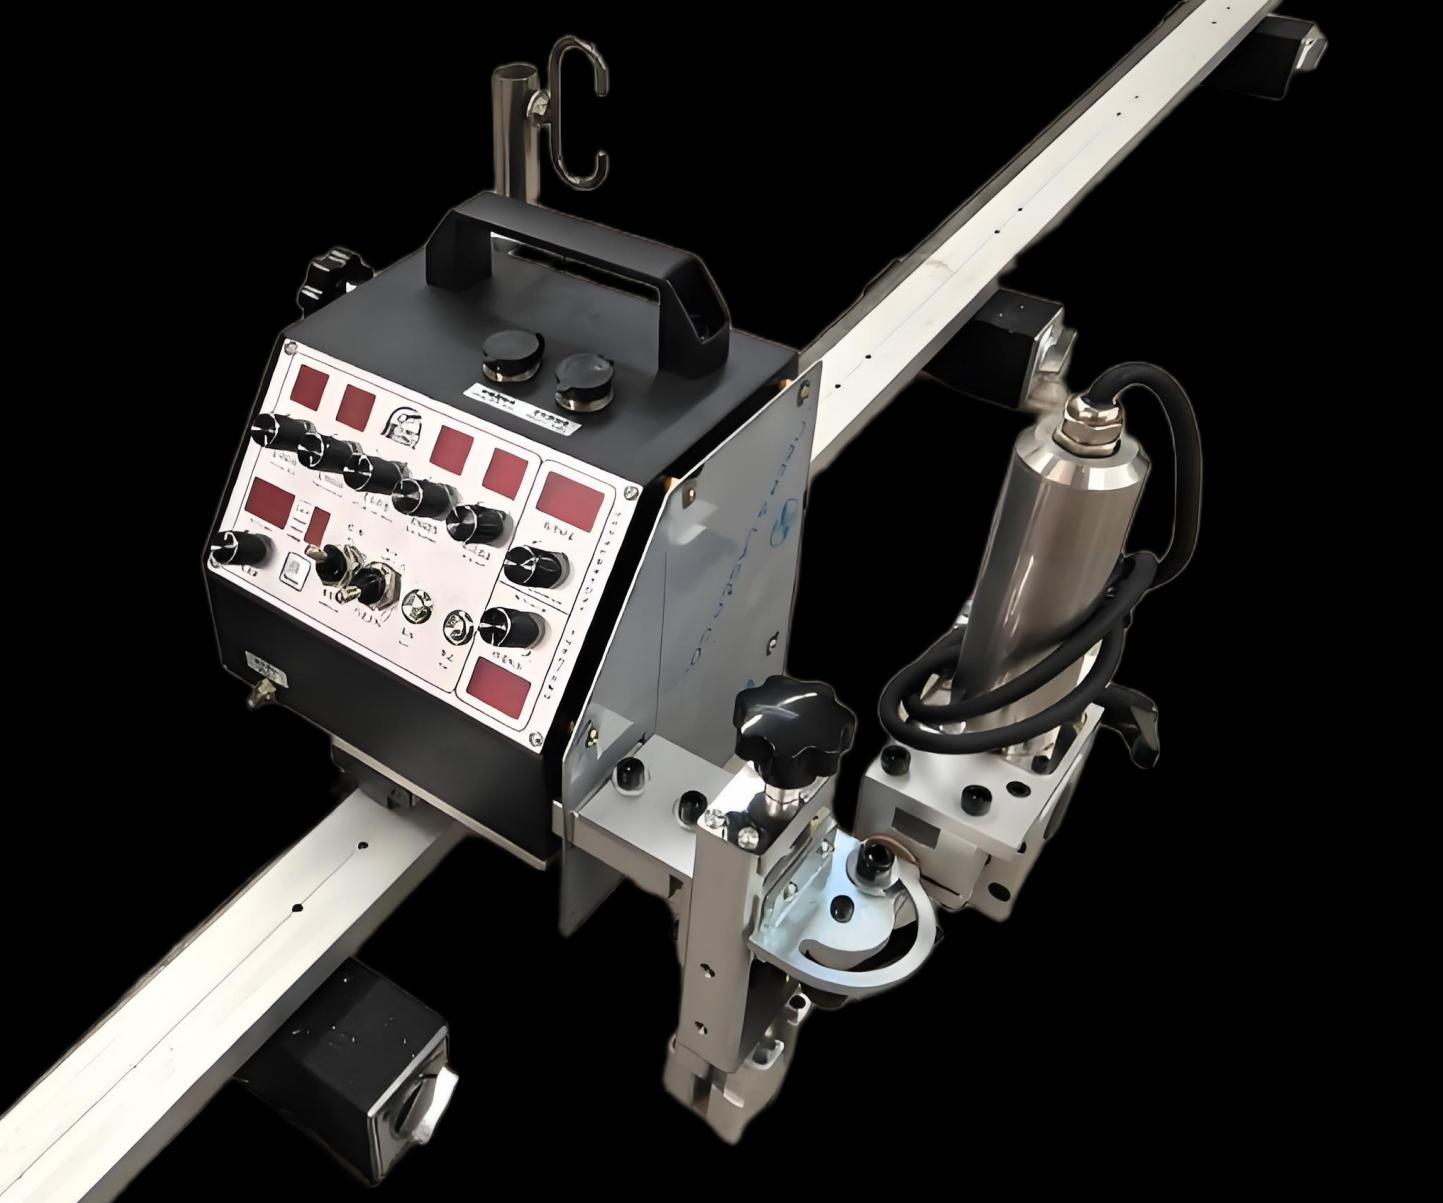
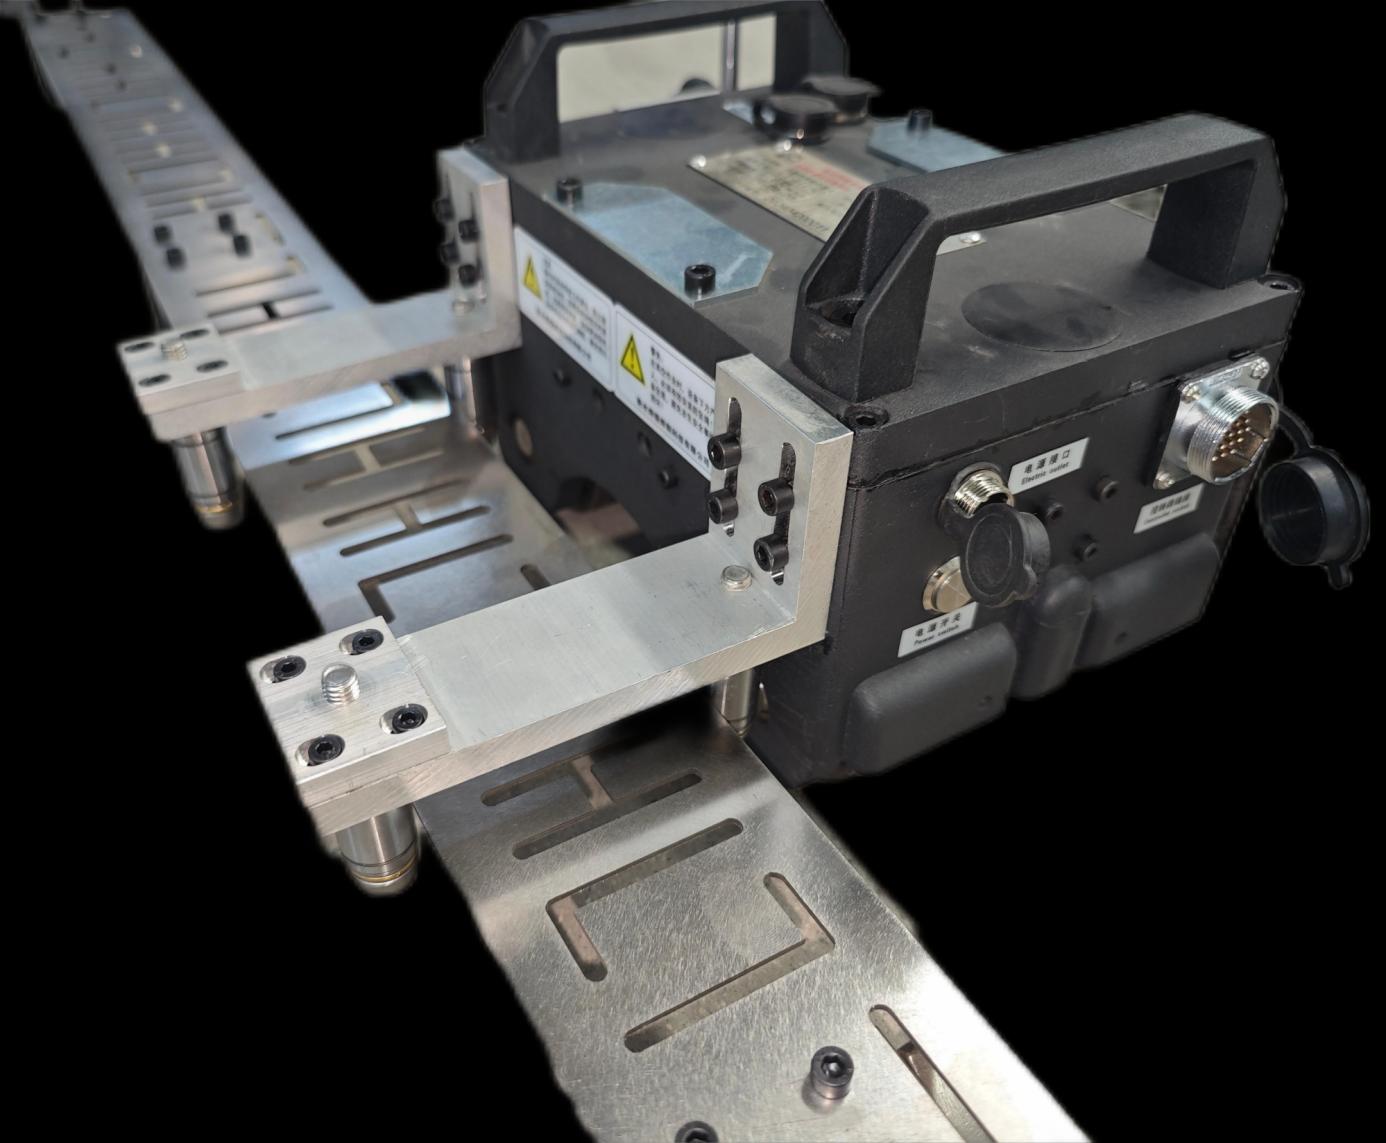
按你实际的焊接位置分成四组,最实用 —— 无轨磁力、轨道导向、柔轨和角焊。逐类型对比看下面那张选型对照表。
采购客户最常要的一张表:每一类焊接小车最适合干什么活、焊什么缝、趴在什么面上、典型用在哪儿。对上号就点进去看系列。
| 焊接小车类型 | 小壁虎系列 | 最擅长 | 焊缝类型 | 作业面 | 典型应用 |
|---|---|---|---|---|---|
| 磁力焊接小车 | CX · RG / ZG 磁力款 | 钢结构、立位焊接 | 角焊 / 对接 | 立位 / 横位 | 储罐、钢结构 |
| 轨道式焊接小车(焊接拖车) | ZG · RG | 长直缝 | 对接 / 角焊 | 平位 / 横位 | 拼板、型钢梁 |
| 管道焊接小车 | CX-W | 管道与筒体焊接 | 环缝 | 管面 | 管线、储罐,管径 108 mm 起 |
| 多功能焊接小车 | JJ / GJ + CZ 侧装款 | 多品种灵活作业 | 多种 | 多种 | 机加工厂、混合工况 |
| 爬行焊接机器人 | CX 无轨 | 长焊缝、重复焊缝 | 连续焊接 | 复杂曲面 | 重型钢结构制造 |
命名说明:表里用的是客户常搜的叫法 —— 同一台机器往往占好几个名字。CX 既是磁力焊接小车,也是爬行焊接机器人(磁力轮吸附,不用轨道);ZG 就是经典的轨道式焊接小车,也叫焊接拖车。拿不准自己对哪一行?用下面的选型工具,或者直接发焊缝照片给我们。
这五步就是焊接工程师接到询盘后的提问顺序。一步步往下走,最后会剩下 1-2 台候选机型,再用下面的选型工具确认。
应用场景 → 推荐机型 → 为什么。找到你的行业,看看工程师会推荐哪台、以及为什么它适合这种焊缝。
简版 —— 也是我们接到询盘里出现最多的几种组合。
| 应用 | 推荐方案 | 机型类别 |
|---|---|---|
| 立角焊 | JJ / GJ 角焊小车 | 无轨磁力角焊车 |
| 长直缝焊接 | ZG 直轨焊接小车 | 轨道式焊接小车 / 焊接拖车 |
| 曲面焊接 | RG 柔轨焊接小车 | 柔性轨道摆动小车 |
| 罐体板焊接 | CX 磁力爬管车 | 爬行式焊接机器人,无轨 |
| 管道环缝焊接 | CX 磁力爬管车 | 管径 108 mm 起 |
| 厚板焊接 | ZG 双轨配置 | 重载焊接拖车,多层多道 |
| 仰焊 | CX 磁力爬管车 | 磁力吸附,全位置 |
| 管板接头焊接 | HLGB25-108 | 全自动管板焊机 |
术语说明:同一类设备,欧美客户常叫 welding tractor(焊接拖车)或 rail welding carriage(轨道式焊接小车),国内一般叫焊接小车。指的是同一类轨道导向设备,我们两种叫法都在做。作为焊接小车厂家与焊接小车供应商,同一台设备按客户习惯的叫法供货。
不用登录、不用留邮箱。改任何一个选项,推荐结果立刻更新。
先回答第 1、2 个问题,就会出现推荐机型。
小车是走量产品,爬行焊接机器人是自动化升级款。两台都是我们自己做的机器,所以这里说实话 —— 包括哪些活其实用小车更划算。
| 对比项 | 普通焊接小车 | 爬行焊接机器人 |
|---|---|---|
| 自动化程度 | 基础 / 半自动 | 高度自动化 |
| 跟踪方式 | 有限 —— 靠轨道或人工保直 | 自动跟踪 —— 直接在工件上行走 |
| 长焊缝 | 适合 | 非常适合 |
| 复杂曲面 | 有限 —— 曲面要换成柔轨 | 适应性更好 —— 曲面、不规则面都能走 |
| 焊接参数控制 | 基础控制:行走速度、摆动、停留 | 进阶控制:按接头设定并重复参数 |
| 生产效率 | 中 | 高 |
| 最适合 | 简单、重复的平直长焊缝 | 大批量焊接 —— 管道、罐体、全位置 |
| 对应机型 | ZG · RG · JJ / GJ | CX 磁力爬行焊接机器人 |
需要更高程度的焊接自动化?看看我们的爬行焊接机器人 —— 磁力轮驱动、完全不用轨道,立焊仰焊都是标配能力。焊接小车和爬行焊接机器人都是我们自己车间做的,作为爬行焊接机器人厂家,升级款同样厂家直供。
看爬行焊接机器人 →磁力小车、轨道小车、柔轨、爬行机器人 —— 实话实说地比一次。✓ = 可以,△ = 需选专用版本,✗ = 不行。
| 磁力小车 CX | 直轨小车 / 拖车 ZG | 柔轨小车 RG | 角焊小车 JJ / GJ | 管板焊机 HLGB | |
|---|---|---|---|---|---|
| 平面焊接 | Yes | Yes | Yes | Yes | – |
| 立焊 | Yes | Optional | Optional | Yes | – |
| 仰焊 | Yes | Optional | Optional | Partly | – |
| 曲面焊接 | Yes | No | Yes | Partly | – |
| 环缝 | Yes | No | Yes | No | 管头 |
| 长直缝 | Yes | Yes | Yes | Partly | No |
| 角焊缝 | Partly | Partly | Partly | Yes | Yes |
| 摆动功能 | 标配 | 标配 | 标配 | 角度摆 | 无 |
| 是否需要轨道 | 不需要 | 需要 | 需要 | 不需要 | 分度圈 |
| 最擅长 | 角缝与环缝、无轨 | 长直缝 | 曲面筒体 | 型钢角焊缝 | 管板接头 |
"alt" 表示标准机型在该位置需要换成磁力款或吸盘款 —— 把焊接位置告诉我们,我们直接报对应版本。另外,CX 磁力小车和 CX 爬行焊接机器人是同一台机器:靠磁轮吸附,完全不需要轨道。
五个系列基本覆盖了板、筒、管、管板的各种活。点进去看完整参数和资料下载。
管径 108 mm 起的管道与筒体环缝焊接,不用轨道,全位置可用。
看 CX 系列 →平板长直缝的标配,轨道式行走,速度 0-1100 mm/min。
看 ZG 系列 →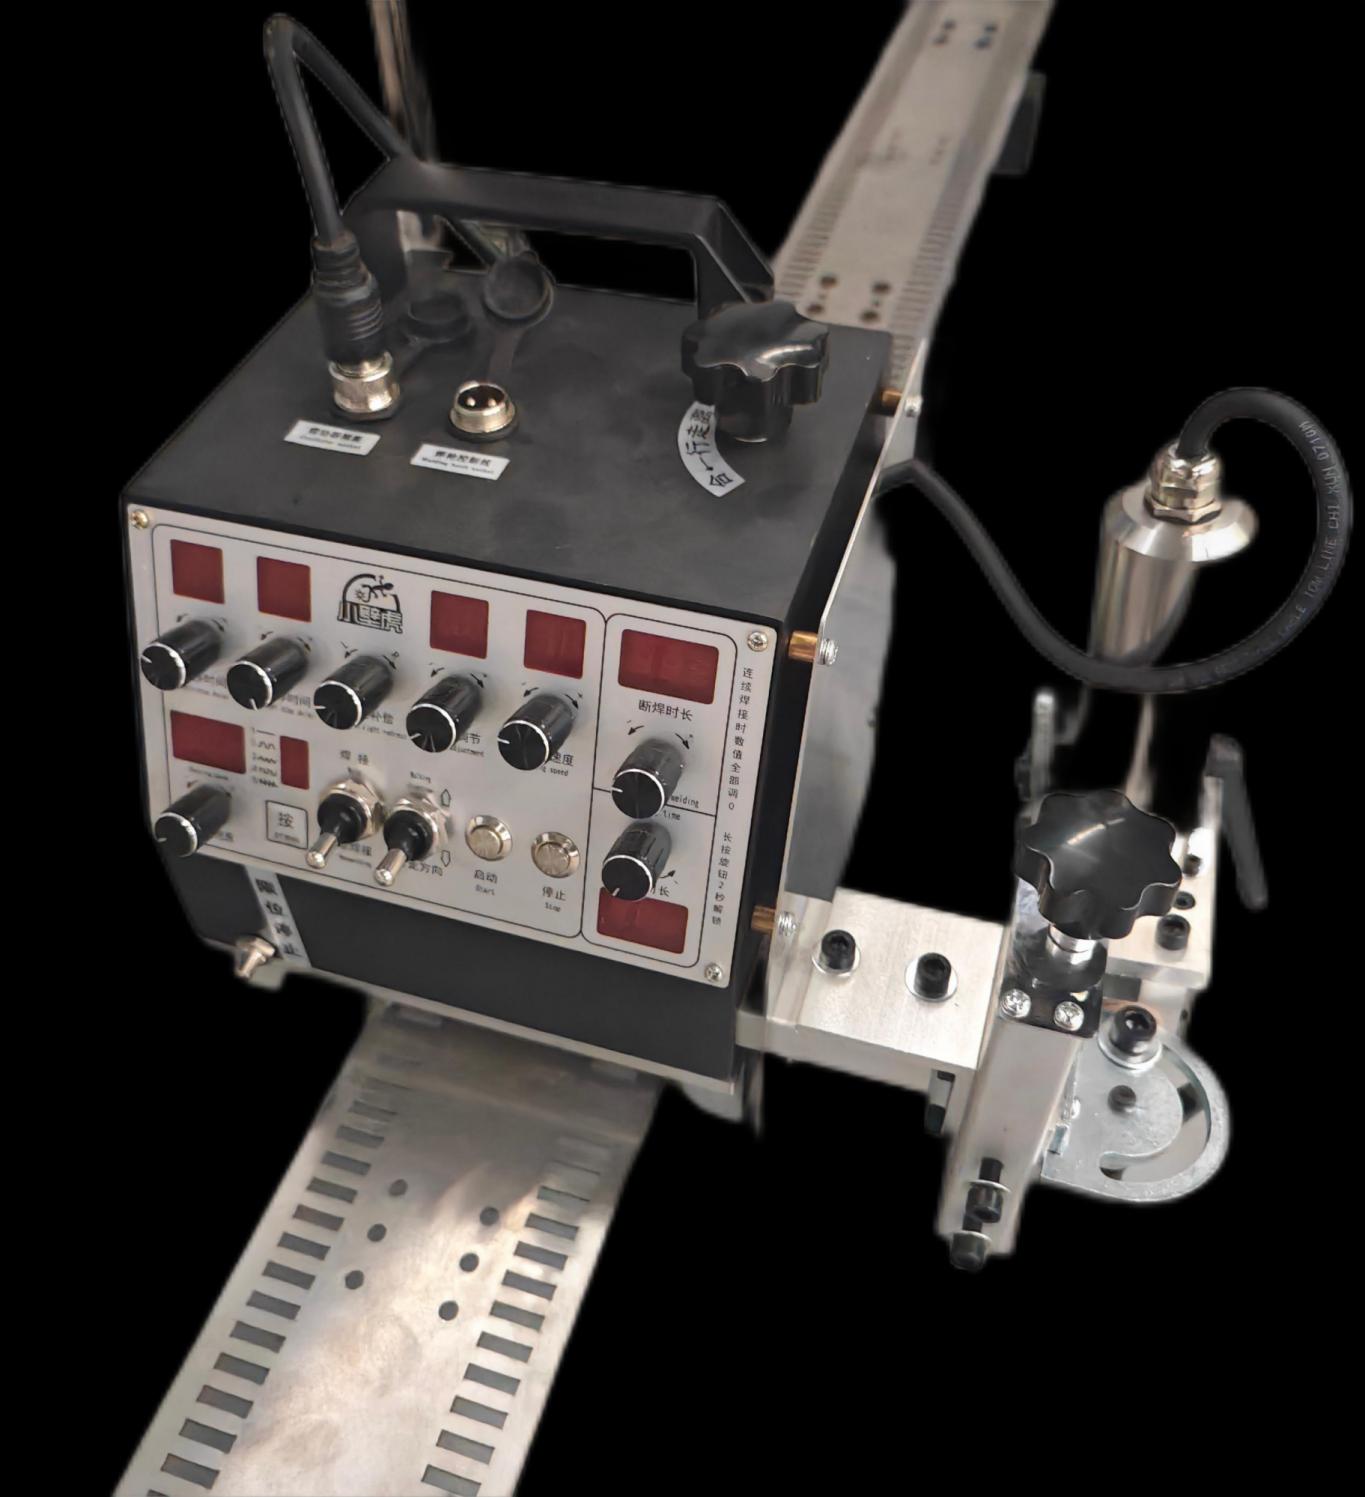
柔性不锈钢轨道贴合弧面,直径 1800 mm 起的罐体、容器纵缝环缝。
看 RG 系列 →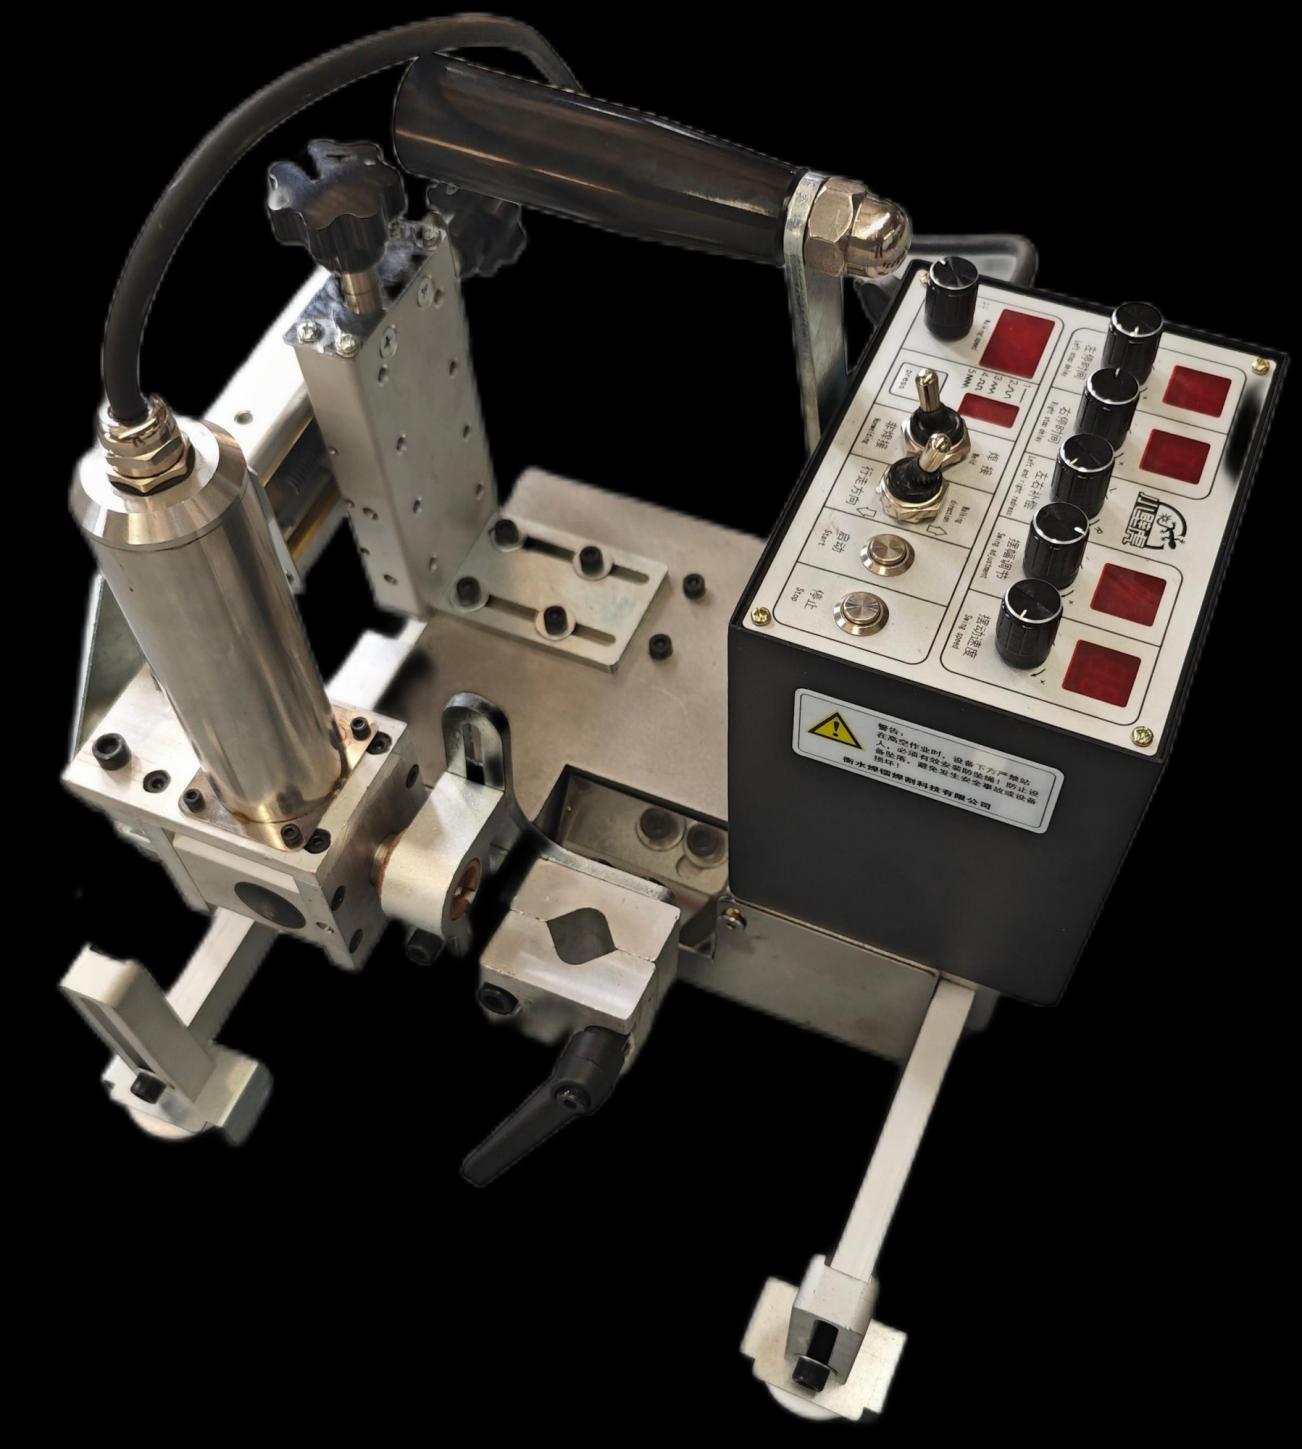
H 钢、箱型梁、立柱的自动角焊,可选双枪一次焊两侧。
看 JJ / GJ 系列 →另有 HLGB25-108 全自动管板焊机,用于锅炉、换热器、冷凝器管板焊接。
客户看完第一眼之后一定会问的数据。每台机器的完整参数表在产品页上。
| 参数 | RG | ZG | JJ / GJ | CX | HLGB |
|---|---|---|---|---|---|
| 驱动方式 | 链轮驱动 | 齿轮驱动 | 胶轮驱动 + 永磁 | 磁轮驱动 | 伺服电机 + 气动涨紧头 |
| 行走 / 焊接速度 | 0-1100 mm/min | 0-1100 mm/min | 0-990 mm/min | 0-650 mm/min | 每转 16.7 秒 |
| 轨道形式 | 柔性不锈钢带 1784 × 102 × 2 mm | 精密直线导轨 SGR20,1960 × 60 × 20 mm | 无轨(直接走在工件上) | 无轨(磁轮) | 管板分度 |
| 行走方式 | 轨道式,磁力块固定 | 轨道式,磁力座固定 | 型钢上导向轮 | 钢面自由行走 | 主轴旋转固定 |
| 摆动宽度 | 0-32 mm | 0-32 mm | 0-30° 角度摆 | 0-32 mm | 无 |
| 摆动速度 | 0-2700 mm/min | 0-2700 mm/min | 0-2700 mm/min | 0-2700 mm/min | 无 |
| 焊枪调节 | 垂直 65 mm / 水平 90 mm | 垂直 65 mm / 水平 90 mm | 垂直 65 mm / 水平 140 mm | 垂直 65 mm / 水平 125 mm | 垂直 60 mm / 径向 50 mm |
| 适用工件范围 | 直径 1800 mm 起筒体 | 平板、长板件 | 行走外径 3000 / 内径 2900 mm 起 | 管径 108 mm 起;内筒 700 mm 起 | 管子内径 25-108 mm |
| 磁力吸附 | V 型 12 T 磁力座,单块吸力 35 kg,最小吸附板厚 3 mm | 永磁轮,300 °C 以下磁性不衰减 | 耐高温磁轮,580 °C 以下磁性不衰减 | 磁力座线缆支架,作业半径 1500 mm | |
| 电源 | AC 110-220 V,50/60 Hz(±10%);控制 DC 24 V;小车功率 96 W | AC 220 V,50/60 Hz;控制 DC 24 V | |||
| 承载能力 | 焊枪夹持 18-25 mm(200 A - 500 A 焊枪),小车可带送丝机与线缆支架 | 专用 350 A 焊枪,5 米电缆 | |||
| 适用焊接工艺 | CO2 / MAG / MIG 连续焊;配转接头可做 TIG、等离子与火焰切割 | 管板角接(外角)焊接 | |||
| 焊机兼容性 | 可与客户现有 MIG/MAG 焊机、送丝机、焊枪配套使用 | 内置送丝机构;需另配焊机 | |||
| 小车重量 | 8.7 kg | 7.8 kg | 9.2 kg | 12.8 kg | 主机 15 kg / 控制柜 70 kg |
| 环境条件 | -20 至 +60 °C,相对湿度 0-90% | ||||
| 电机 / 驱动功率 | DC 24V 驱动电机,小车功耗 96W | 伺服驱动主轴,主机 15kg | |||
| 轨道宽度 | 柔性不锈钢带,宽 102 mm | 精密直线导轨,宽 60 mm(SGR20) | 无轨 | 无轨 | 管板分度环 |
| 控制方式 | 一体化控制面板:行走速度、摆动宽度、摆动速度、停留时间;DC 24V 控制回路 | PLC 控制,可存储焊接程序 | |||
| 覆盖焊接位置 | 平焊、横焊为标准配置;立焊、仰焊需磁力固定(RG / ZG 磁力款或 CX 爬行车) | 管板平面,各方向管口 | |||
| 表面适应性 | 平面与曲面碳钢;不锈钢板可选吸盘 X 型架;铝材需轨道 / 夹具版本 | 管板面,碳钢与不锈钢管 | |||
参数取自设备说明书。需要完整参数表、可选配置和包装数据?看产品页,或者直接找我们要数据表 PDF。
全部是自家设备的车间实拍 —— 没有渲染图、没有素材片。每段都标了接头、位置和工艺。
不写"二十年经验、品质一流、价格优惠"。说点设备到厂以后真正有用的事。
按你的接头形式、工件和焊接位置推荐机型 —— 不是推我们想清库存的那台。
轨道长度、焊枪夹具、摆动系统、控制配置,都可以按你的工件做。
兼容主流 MIG/MAG 焊机和送丝机。把焊机型号发给我们,下单前帮你确认。
小车 + 轨道 + 摆动器 + 焊枪 + 送丝机 + 焊机,需要的话一次配齐、到厂即用。
安装指导、操作培训资料、备件支持 —— 直接对接工程团队,中间没有二道贩子。
小壁虎(Little Gecko®)是自动焊接小车的生产厂家与供应商,厂家直供:北京团队报价和技术对接,衡水车间生产和焊样试机,发货后还是同一批人负责售后。没有中间贸易环节,也没有经销商加价 —— 有工厂可以直接对话。
焊接小车就是一台带电机的小车,按设定的行走速度把焊枪沿着焊缝送过去。它把焊枪固定在固定的角度和距离上,操作工只管调参数,不用手扶着焊枪走。结果就是焊道均匀、返修少,一个焊工还能同时看几台设备。
机械上没区别,是同一类设备的两种叫法。亚洲客户一般叫焊接小车,欧美客户更常叫 welding tractor 或 rail welding carriage,尤其是偏重载的轨道式机型。我们的 ZG 直轨系列两种叫法都在卖。
能,但固定方式很关键。立面上胶轮或靠重力固定的小车会往下滑,必须靠磁力吸附 —— 要么用 RG / ZG 的磁力轨道版本,要么直接用无轨的 CX 磁力爬管车。JJ / GJ 角焊小车本身就是为型钢和立柱的立角焊设计的。
可以。CX 磁力爬管车用的是耐高温磁轮,580 °C 以下磁性不衰减,仰焊位置也能牢牢吸在板上匀速行走。碳钢工件的仰焊,通常它就是最省事的答案 —— 头顶上不用搭任何东西。
只有当焊缝又长又直、或者你要求机器沿固定直线重复行走时才需要。CX 爬管车和 JJ / GJ 角焊车完全不用轨道。RG 和 ZG 的轨道就是用来把焊枪压在线上的,两者都是快插接头 —— 装一节轨道大约 10 到 15 秒。
看是哪种缝。罐体板的纵缝和弧形板,选 RG 柔轨小车 —— 柔性不锈钢轨道会跟着弧面走。已完工或封闭筒体的环缝、以及根本铺不了轨道的地方,选 CX 磁力爬管车。很多罐厂是两台都配。
选 JJ / GJ 角焊小车,它靠导向轮直接骑在型钢上走,焊枪角度和焊脚尺寸都能对准。双枪(Q2)版本能一次把梁的两侧角缝都焊完;CZ 侧挂式小车则是给机器压不到接头位置的那些拐角准备的。
多数情况可以。小车只负责走枪和控制行走速度、摆动 —— 真正焊接的还是你现有的 MIG/MAG、CO2 或 TIG 焊机。焊枪夹持范围 18-25 mm,对应 200 A 到 500 A 焊枪。把你的焊机和送丝机型号发来,下单前我们帮你确认兼容性。
可以。轨道长度、焊枪夹具、摆动参数、控制配置都能按你的工件改;HLGB 管板机的涨紧头可以按你的管径定做。工件比较特殊的话,发张图纸或者照片过来 —— 大部分定制问题一天内就能给答复。
按顺序过五件事:工件、焊接位置、焊缝类型、焊接工艺、能不能铺轨道。这正是本页选型工具做的事,也是我们工程师接到询盘时的思考顺序。如果还不清楚,把接头照片发给我们。
能。CX 磁力爬行车靠磁力轮贴合曲面行走,管径 108 mm 起的管道环缝、罐体与容器筒体环缝都能焊。超大筒体另一个成熟方案是 RG 柔轨小车:不锈钢带先按弧度弯好,再用磁力块压住。磁力吸附做不了的是铝材和奥氏体不锈钢,这两种材质要选轨道款或夹具款。
标配支持 CO2、MAG、MIG 连续焊;换上对应的焊枪转接件后,也可以做 TIG、等离子切割和火焰切割。小车负责行走、摆动和停留,焊接还是你的焊机在做。焊枪夹持范围 Ø18-25 mm,适配 200 A - 500 A 焊枪,送丝机和线缆支架都可以放在小车上。
焊接小车是轨道导向或人工导向,属于基础到半自动,适合平整、长直、重复的焊缝;爬行焊接机器人不需要轨道,磁力轮驱动、自动跟踪,直接在工件上行走,自动化程度高,对曲面和不规则面的适应性更好。小车是走量的主力机型,爬行车是大批量焊接和全位置作业的升级选择。上面的对比表有逐项对照。
没有统一的一口价 —— 焊接小车价格取决于系列、轨道长度、选配(双枪、磁力轨道、专用焊枪夹具、摆动系统)和订购数量。我们是自家工厂报价(厂家直供),中间没有贸易环节。把工件尺寸、板厚、焊缝类型发过来,我们给型号和报价,通常一个工作日内回。
发一张工件照片、焊缝接头形式、以及焊接位置。我们工程师给你合适的方案 —— 型号、轨道长度、真正需要的配置。不收费、不用注册、不用填表。
把工件和焊缝描述给我们,我们告诉你该用哪台小车,也会告诉你哪些位置手工焊更合适。