Little Gecko® 焊接小车 · 中国北京 · 选型 / 质检 / 出口一站式服务
首页 / 焊接指南 / 角焊自动化

H 型钢、箱型梁、框架的角焊缝,怎么自动化

角焊缝通常是钢结构车间里工时最多的一块,也是重复性最强的一块:同样的焊脚、同样的角度、同样的角落,几百米焊下去。这种活儿正是角焊小车的主场。

为什么先做角焊

角焊小车跟的是「角」,不是板

角焊缝慢,慢的不在焊接本身,而在姿势:焊工要沿着一个角走,焊枪保持 45°、速度保持一致,一走就是几米。角焊小车贴着工件走,把焊枪角度和距离锁死,焊脚尺寸自然均匀,梁尾的焊缝和梁头一个样。
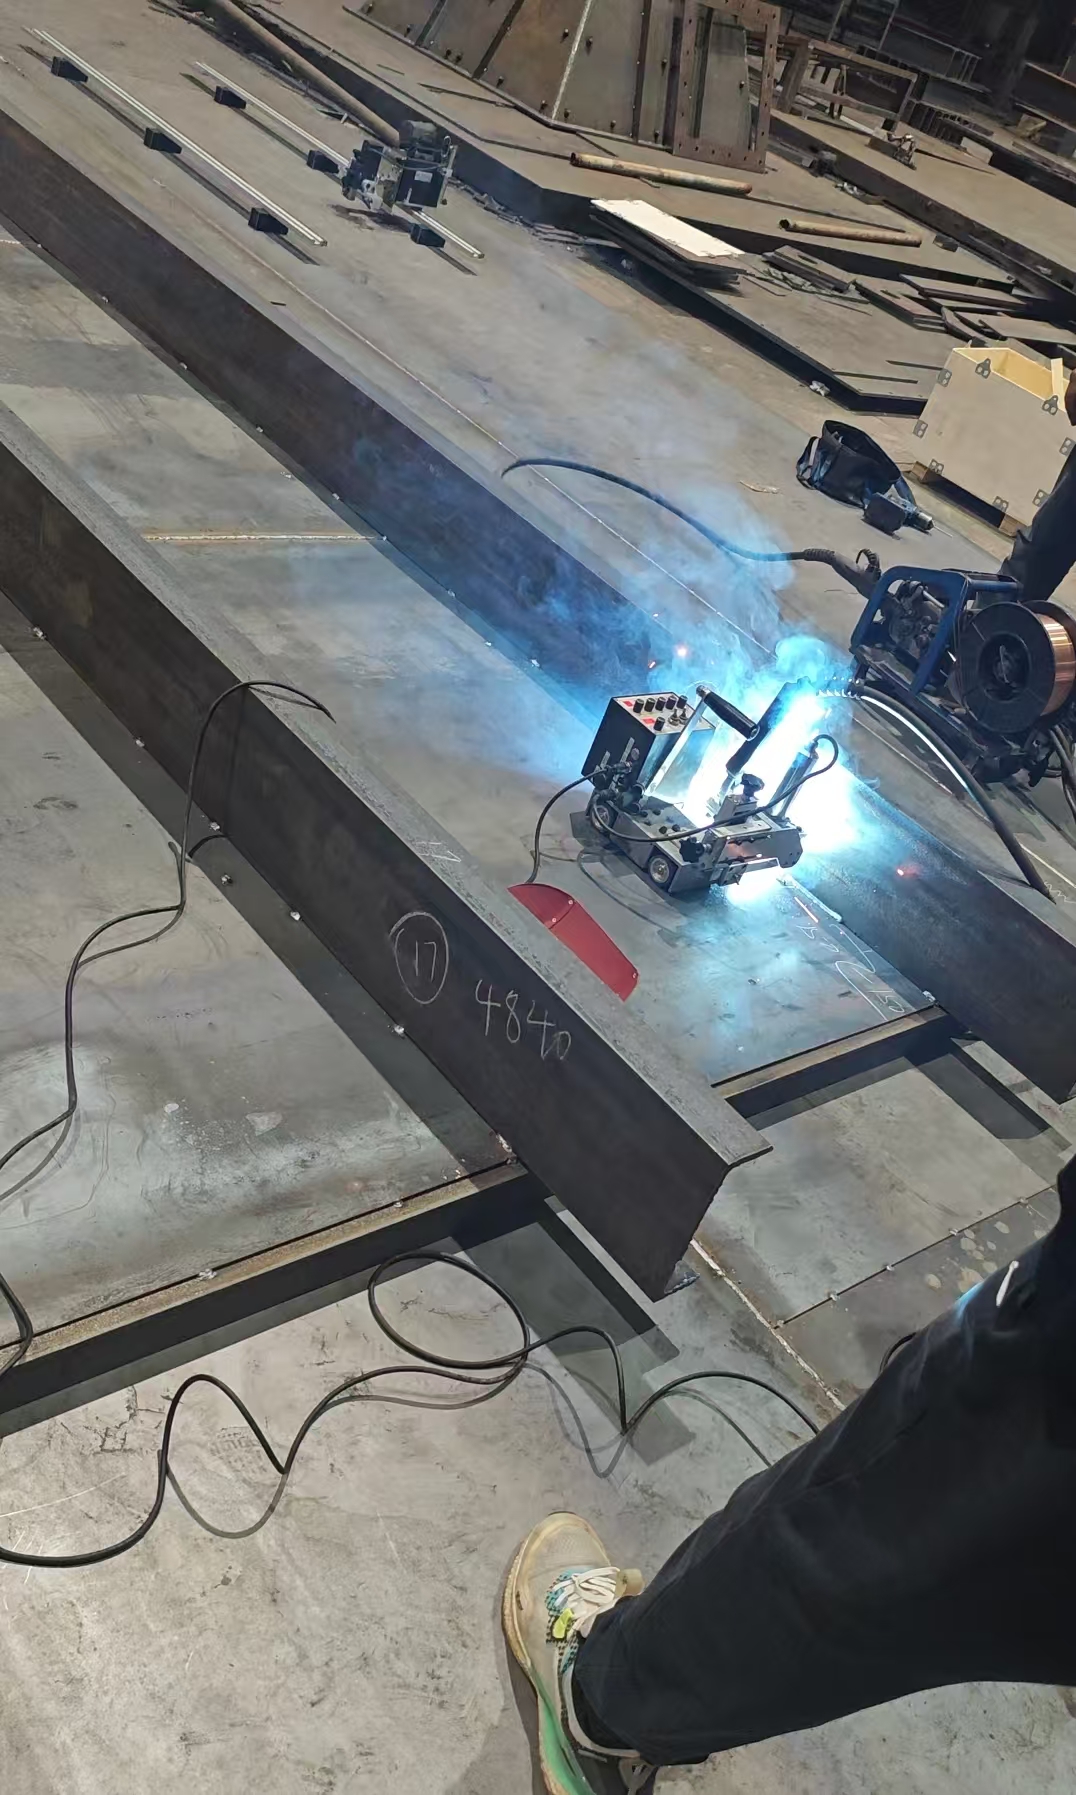
  • 焊枪角度与干伸长由机器锁定 —— 45° 角焊全程稳定
  • 摆幅可调,用来控制焊脚和焊喉尺寸
  • 单枪与双枪两种配置 —— 双枪一次把梁两侧焊完
  • 断续焊功能,做间断角焊缝
  • 平位、立位、带坡度的工作面都能走;磁轮吸附在钢件上
我们的建议:用 JJ / GJ 系列角焊小车 —— 位置受限的接头选单枪,H 型钢两条腿能同时焊的选双枪。
看 JJ / GJ 角焊小车
角焊小车焊接 H 型钢角焊缝 钢结构梁自动角焊作业
选型对照

角焊缝与机型对照

角焊缝 / 工件推荐机型说明
H 型钢腹板与翼缘角焊(单侧)JJ / GJ 单枪小车在翼缘上行走,焊枪 45°
H 型钢两侧一次焊完GJ 双枪小车两把枪镜像布置
箱型梁、立柱角焊缝JJ / GJ 配导向轮导向轮贴角,走线稳定
断续角焊缝JJ 带断续焊功能设定焊长与间隔长度,重复执行
小支架、密集节点手工尺寸太小,设备进不去,不划算

焊脚均匀靠两点:焊枪角度锁死 + 行走速度恒定。这两点恰好是小车能保证的,所以角焊通常是改善最明显的地方。

操作方法

小车角焊的调试步骤

SET 01

定角度

焊枪对两条焊脚都是 45°,焊丝指向根部。小车的支架会把它固定在这个角度上焊完全程。

SET 02

定焊脚

行走速度、送丝速度和摆幅共同决定焊脚尺寸:先在废梁上调一次,之后整批照用。

SET 03

导向跟角

导向轮或磁轮贴着焊缝走,即使梁有轻微弯曲、角的位置有点变化,焊枪也不会跑偏。

SET 04

批量重复

参数定好之后,同批的每根梁都是同一条焊缝 —— 一天几百件的时候,这才是真正的收益。

常见问题

报价之前最常被问到的几个问题

一台机器能同时焊 H 型钢两侧吗?
单枪不行 —— 焊完一侧要重新就位。想两侧同时焊,选 GJ 双枪版:一台小车上两把焊枪,走一趟把梁两侧焊完。
立位和仰位角焊能焊吗?
立位和带坡度的角焊是角焊小车的常规工况,磁轮能吸住工件。仰位受工艺和操作限制较多,具体接头建议先跟我们确认。
装配间隙不一致怎么办?
小车保持焊枪角度和距离恒定,所以间隙稳定时焊缝就稳定。间隙每件都在变的话,只能靠操作员在遥控器上调速度,或者把装配质量控好 —— 机器没法补偿一直变的间隙。
短角焊缝值不值得上小车?
连续焊缝不到一米左右,装夹时间可能就把收益吃掉了。真正的分水岭是批量:如果同一个节点一天重复几十次,再短的缝也划算。
继续了解

角焊相关页面

每天几百根梁要焊角缝?

把梁的规格、焊脚尺寸和日产量发给我们,我们帮你选单枪还是双枪,24 小时内报价。
免费获取报价