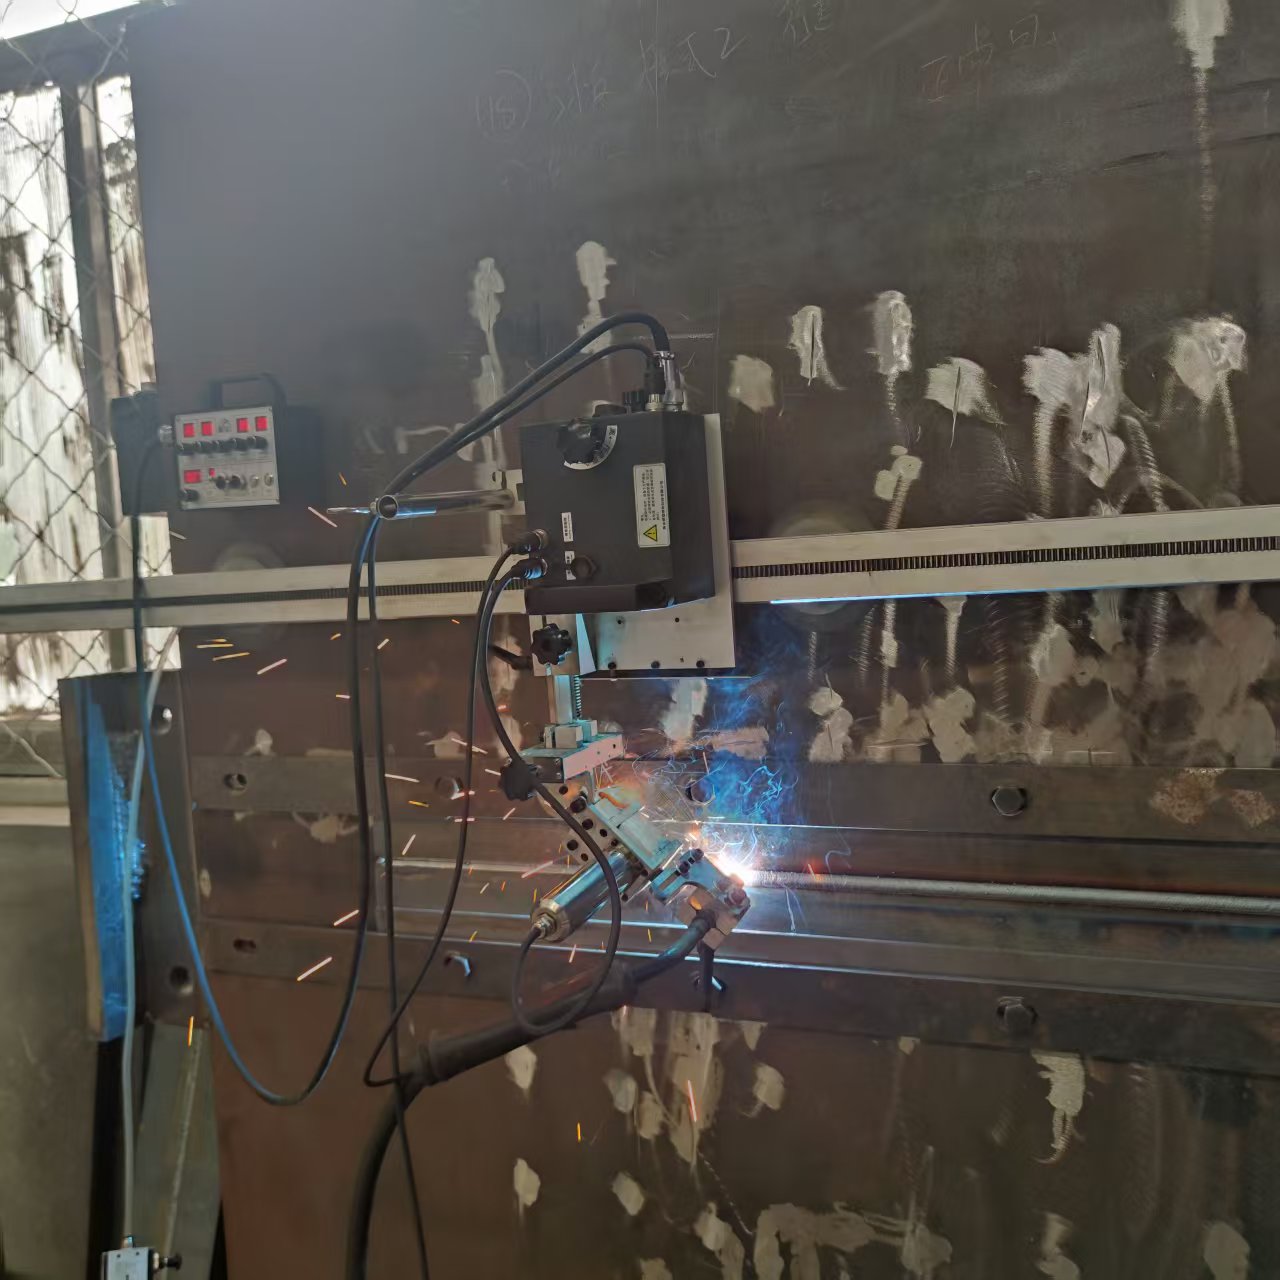
刚性直轨把小车锁在一条直线上,这正是平板长缝需要的。柔性不锈钢带在弧形筒体、内角、或者根本翻不动的板上做同样的事。两者都按设定速度行走、摆幅可调,焊缝不再取决于焊工手稳不稳。
| 焊缝 / 工件 | 推荐机型 | 说明 |
|---|---|---|
| 钢板、甲板拼板的长对接缝 | ZG 直轨小车 | 刚性轨道,单道或多层多道 |
| 带弧度的筒体长缝 | RG 柔轨小车 | 轨道带随弧度贴合 |
| 罐壁、船体板立缝 | RG 柔轨小车 | 磁力吸附,不用脚手架 |
| 大型板件的加强筋、肋板缝 | ZG 窄轨 或 CX 磁力爬管 | 缝短但数量多,就位要快 |
| 容器内部狭窄位置的焊缝 | RG 柔轨 或 CX 爬管 | 体积小,工装进不去的地方能进 |
轨道要与焊缝平行 —— 小车跟着轨道走,轨道偏多少,焊缝就偏多少。两个指针或者一条粉线就够了。
摆宽、频率和两侧停留时间按接头设定:适当加宽并在两侧停留,既保证熔深又不至于出现又热又凸的焊道。
在工件外接引弧板、收弧板,或者让小车在离开板边之前停机,把弧坑留在能切掉的位置。
厚板就按同样速度一道一道叠;摆动参数来自你的焊接工艺规程,下一道照着再设一遍即可。
把焊缝长度、板厚和焊接位置发过来,我们帮你判断该用轨道小车还是磁力爬管,并给出报价。