Little Gecko® 焊接小车 · 中国北京 · 选型 / 质检 / 出口一站式服务
首页 / 应用场景 / 储罐

储罐焊接 —— 罐壁内外环缝、纵缝自动焊

罐壁又弯又高还要焊两面,是手工焊接最头疼的工况,却正好是柔轨焊接小车的主场——轨道直接吸在罐壁上跟着曲面走,不用搭脚手架。找储罐焊接小车的客户卡的多半就是这一步:罐壁环缝、纵缝想上自动焊,又不想为它专门配一套转胎或操作机。

储罐焊接

罐壁本身就是导轨——柔轨吸上去就能焊

在罐上人工焊接,意味着高处作业、罐内仰焊、还要绕着弧面走枪。焊缝质量取决于那天早上爬上脚手架的是哪位焊工。柔轨小车把罐壁本身变成导轨:装轨道、设参数,每一圈每一块板的焊缝都一个标准。
  • 罐壁环缝与纵缝,直径 1800mm 以上
  • 碳钢 3mm 起,罐壁内外侧均可焊接
  • 直径 700–2000mm 小罐与不锈钢罐由同系列机型覆盖
  • 轨道交替循环、无限拼接——一套轨道焊完整台罐
推荐配置: RG-Ⅲ-Q1 柔轨焊接小车——碳钢用 /C 磁吸轨道,不锈钢用 /X 真空吸盘轨道,直径 700–2000mm 用 /B 夹装轨道。立缝选角摆机型 RG-Ⅲ-Q1/J-C。
带来的变化: 柔轨靠磁力座贴着弧面走,不用脚手架不用夹具;同一套参数在每一圈、每一块板上重复——焊缝质量不再取决于当天是哪位焊工上班。
查看 RG 柔轨焊接小车
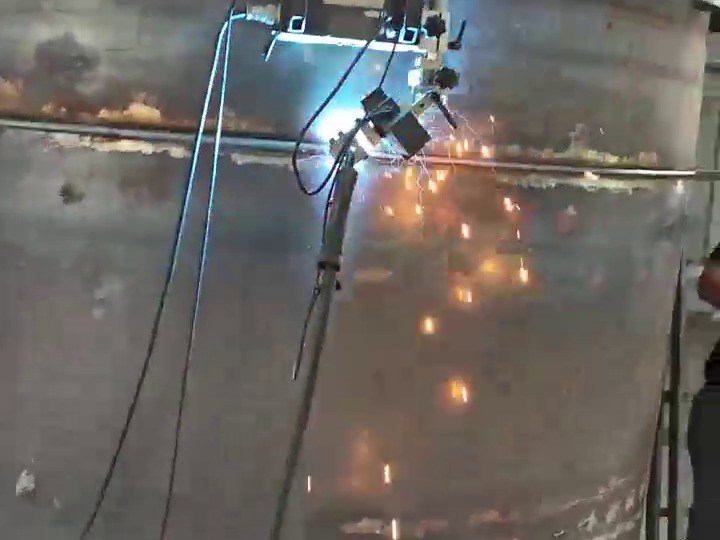
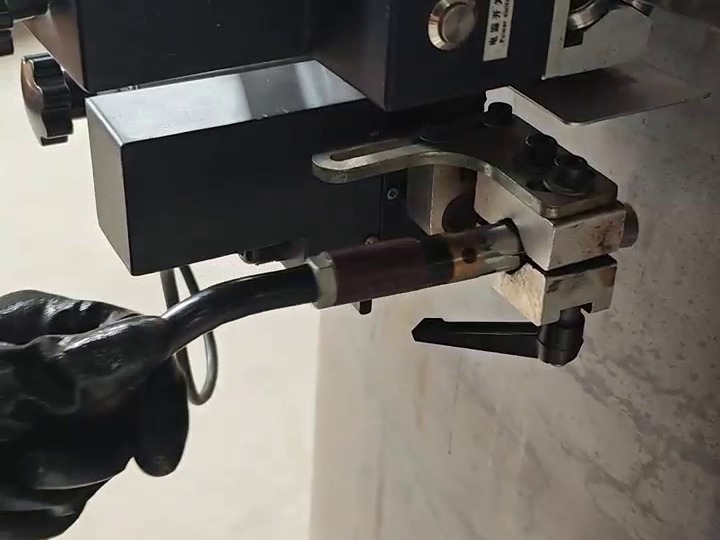
RG 柔轨焊接小车焊罐壁环缝,弧光飞溅——实拍 RG 柔轨小车焊枪与夹持机构特写——实拍
焊缝对照

储罐常见的焊缝,用哪台机器

典型焊缝 / 接头推荐设备
罐壁横向环缝RG-Ⅲ-Q1/Z-C 柔轨小车(直摆)
罐壁立缝RG-Ⅲ-Q1/J-C 柔轨小车(角摆)
罐壁内侧焊接(有限空间)同款小车——DC24V 低压安全供电
直径 700–2000mm 小型罐RG 小车配 /B 夹装轨道
实拍视频

储罐罐壁自动焊接实拍——柔轨小车

柔轨焊接小车焊曲面罐壁焊缝——真实视频
常见问题

储罐焊接,客户常问的几个问题

我们焊的是不锈钢罐,磁吸轨道吸不住怎么办?
磁铁吸不锈钢确实不行,我们早有准备:不锈钢罐选 /X 真空吸盘轨道,小直径选 /B 夹装轨道。小车和摆动器完全一样,只是轨道固定方式不同,三种都只要几秒安装。
一套轨道真能焊完整台罐?
能,实际就是这么用的。1784mm 的柔轨片通过快速插接头无限拼接,每条缝焊完把后面的轨道往前倒就行。一套柔轨片加一套磁力座,整台罐一圈一圈焊下来。
罐壁内侧怎么焊?
同款小车在罐内照常使用:轨道从任意一侧磁吸固定,小车 DC24V 低压供电安全。有限空间作业的通风和审批流程照走——机器解决的是焊接位置问题,不是进场手续。

在建新罐或维修旧罐?

把罐径、板厚和焊缝布置发给我们,24 小时内确认轨道类型并报价。

免费询价