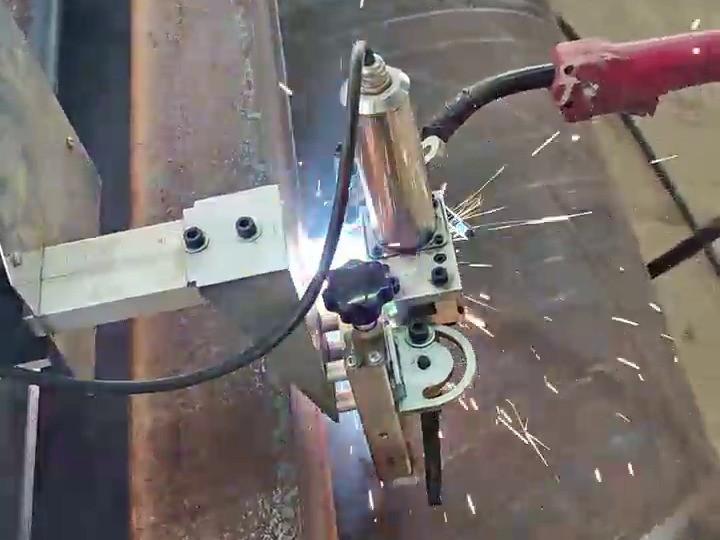
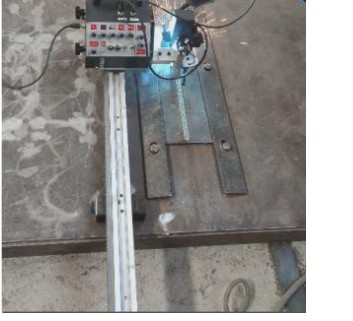
焊接小车按设定速度行走并保持住。这个速度能设到多少,取决于工艺能熔敷多少金属——跟电流、焊丝直径、送丝速度、气体和接头截面积有关,跟小车没关系。
拿 6 mm 角焊缝算:截面积约 18 mm²。走 400 mm/min,每小时大约熔敷 3.8 kg 焊丝,这已经接近 300 A CO₂ MAG 电源的舒适上限了。你对同一个接头要求 800 mm/min,换任何一台小车都救不了,因为焊缝会「吃不饱」。
所以「多快」的诚实答案是:小车覆盖 0–1100 mm/min,你真正的速度取决于电源能合理熔敷多少。而小车提供的是把这个速度整条缝保持恒定——这才是焊缝看起来均匀的原因。
CO₂ MAG 单道、碳钢、1.2 mm 焊丝的粗略数值。当作校核你工艺的参考,不要直接照抄成设定值。
| 焊脚尺寸 | 行走速度 | 每小时熔敷 | 需要的电源 |
|---|---|---|---|
| 4 mm | 600 mm/min | 约 2.5 kg/h | 200–250 A |
| 6 mm | 400 mm/min | 约 3.8 kg/h | 250–300 A |
| 8 mm | 300 mm/min | 约 5.0 kg/h | 300–350 A,或分两道 |
| 10 mm 以上 | 多层多道 | — | 单道已不现实;分道焊,每道都保持行走速度恒定 |
速度恒定的另一面是线能量恒定,这才是上自动化的真正理由:第一道和第五十道熔深一样,不取决于焊工当时累不累。
板厚影响工艺、道数和变形控制,不影响小车。
| 板厚 | 对小车的影响 | 真正要盯的 |
|---|---|---|
| 3 mm 以下 | 用不了磁吸 | 磁铁产生不了吸着力;要做工装,或者干脆手工焊 |
| 3–4 mm | RG / ZG / CX 的低限(JJ 为 4 mm) | 这里的钢面平整度比厚板更重要——薄板会弹 |
| 4–20 mm | 舒适区间,机器侧无限制 | 坡口准备、根部间隙一致性、行走速度 |
| 20–40 mm | 机器侧无限制,道数更多 | 道间温度、变形控制、焊道顺序 |
| 40 mm 以上 | 同一台机器,工艺更长 | 线能量控制和道间温度成为主要工作 |
板厚限制的是焊接工艺,不是小车。跟机器有关的厚度数字只有一个:磁吸所需的最小厚度。
把接头形式、焊脚尺寸或壁厚、板厚和你的电源型号发给我们。我们给的是一个起步行走速度和摆动设置,而不是参数表上的区间。