问到小车怎么吸在立板上,多数人第一反应是「靠驱动」。不是。靠磁铁。轨道里的磁力块或者磁力轮产生吸着力,驱动只负责让小车在已经被吸住的面上移动。
所以立焊和仰焊永远绕回两个问题:材料导不导磁?厚度够不够?我们的 V 型 12 T 磁力座,在常温、厚板、立位条件下单块吸着力 35 kg,最小吸着厚度 3 mm——JJ 角焊小车是 4 mm。
满足这两条之后,小车在立缝上的行走速度跟平焊一样、焊枪角度一样,只要板还在,它就一直这么焊。
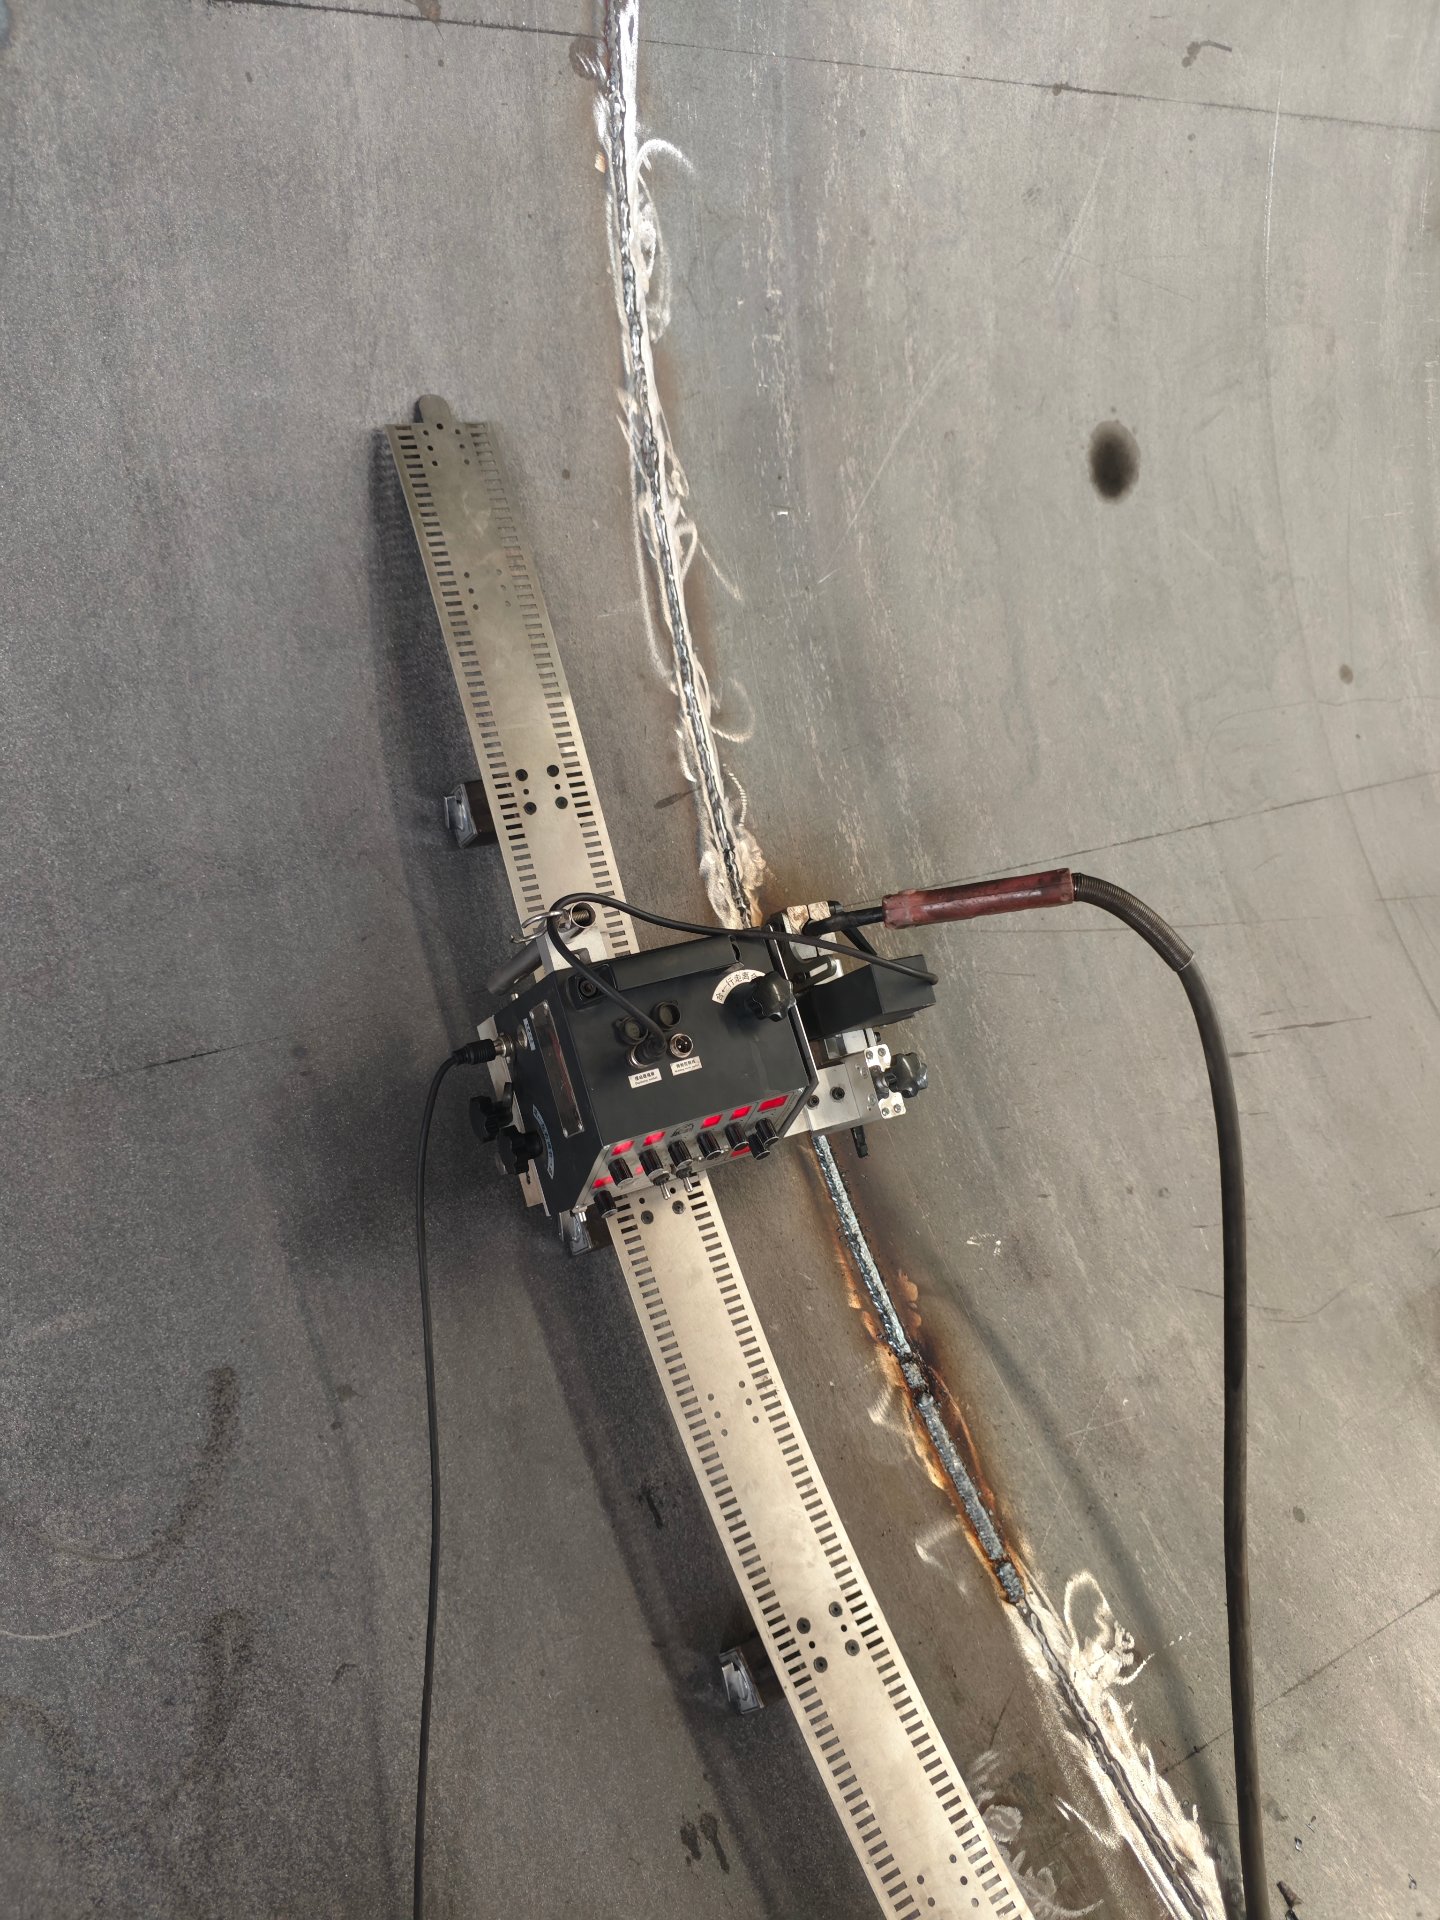
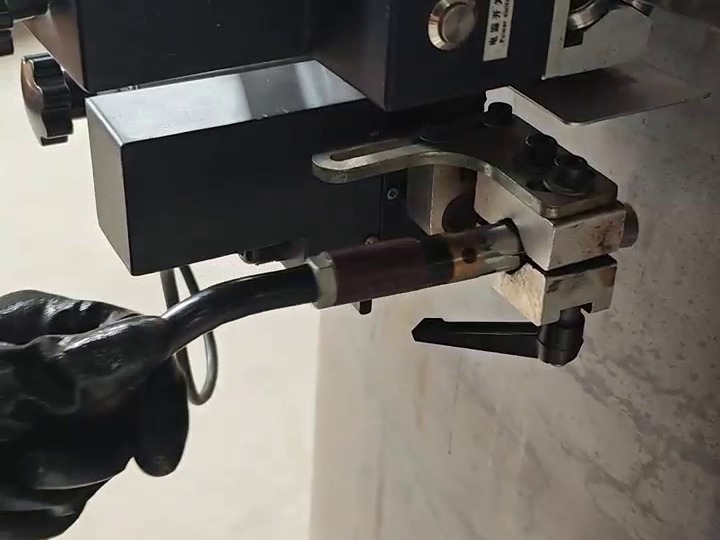
位置决定你能用哪类机器,也决定最大的风险在哪。这是我们电话里会一起过的表。
| 焊接位置 | 机器配置 | 主要风险 | 怎么处理 |
|---|---|---|---|
| 平焊 / 水平焊 | 任何小车;长直缝用 ZG 直轨 | 几乎没有 | 常规参数;这是轨道小车效率最高的位置 |
| 船形焊 / 水平角焊 | JJ / GJ 免轨道角焊小车 | 焊枪从棱角上跑偏 | 导向轮跟着接头走;第一米就检查导向 |
| 立焊(向上/向下) | RG / ZG 磁力轨道,或磁力爬行款 | 薄板、有漆的板上吸不住 | 清理表面;确认至少 3 mm 铁磁性材料 |
| 仰焊 | 只能用磁力款 | 限制在工艺和操作者,不在机器 | 下单前先聊接头;陶瓷衬垫往往是有效手段 |
| 曲面立焊(罐壁) | RG 柔轨,或 CX 爬行款 | 曲率太紧时轨道会翘起 | 柔性带能贴合;贴不住就用爬行款,它没有最小直径限制 |
| 容器内壁 | CX 爬行款(内壁 Ø700 mm 起) | 通道与线缆管理 | 开工前先把线缆走向和操作位置规划好 |
有个实务细节能省掉很多争论:35 kg 这个吸着力,是常温、厚板、立位条件下的数值。热板、薄板、油漆、氧化皮、锈都会让它下降——所以预热工况不要只看样本上的数字配磁力方案。
四步,顺序很重要。材料检查放第一步,因为它是唯一能直接否掉这个活的一步。
确认钢板是铁磁性的,而且磁铁要站的位置至少 3 mm 厚——不是焊缝的位置。小车在哪站,那个位置的板厚才决定吸不吸得住。
把轮子或磁力块要走的两条路径上的氧化皮、锈和油漆用钢丝刷清掉。这是小车打滑和跑偏最常见的原因,没有之一。
磁力轨道单根约 15 秒装好,装完先确认完全贴合再放小车。免轨道款先把焊枪对正接头再开机。
立焊要达到同样的焊脚尺寸,行走速度通常比平焊略慢。在试板上定下来,然后就别动——机器存在的意义就是第二道、第十道、第五十道都一样。
把板厚、接头形式和焊接位置告诉我们。我们会确认你的工况磁吸力够不够,以及该配哪台小车。