转工件是让环缝变成平焊最便宜的办法——前提是转得动。麻烦从这几个地方开始:十几米长、将来就按这个状态安装的管段;现场原位焊接的管道;大直径筒体;以及装一套转胎的成本比焊缝本身还高的情况。
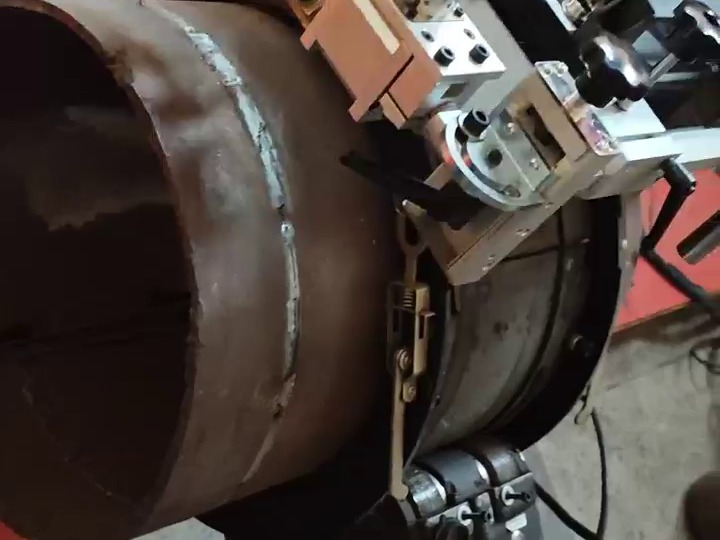
磁力爬行焊接小车从另一头解决同一个问题:管子不动,小车绕圈走。不用转胎、不用变位机、不用吊车、不用搭坡道。磁力轮吸住管壁自己绕焊缝匀速走,所以整圈的线能量完全一致。
代价在直径上:爬行款能焊外径 Ø108 mm 起的管道、内径 Ø700 mm 起的内壁,并且要求材料可导磁、厚度不低于 3 mm。
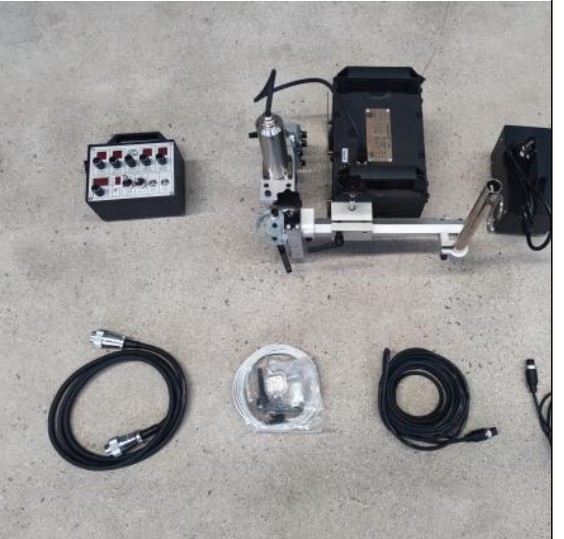
转胎、变位机、爬行小车还是手工——取决于管子能不能动、有多大。
| 情况 | 常用做法 | 爬行小车的位置 | 实操提示 |
|---|---|---|---|
| 短管段,吊得动 | 转胎 | 转胎占用时用它替代 | 工件又轻又自由时,转起来还是最快的 |
| 管段已就位在支墩上 | 爬行小车 | 主要应用场景 | 不用搭、不用吊,工件原地不动 |
| 外径 Ø300 mm 以下 | 爬行小车 | Ø108 mm 起可用 | 小管上既没地方架轨道,也放不下转胎 |
| 大直径筒体或容器 | 转胎或操作机 | 柔轨或爬行款 | RG 柔轨 Ø1800 mm 起;爬行款没有最小直径限制 |
| 内壁环缝,Ø700 mm 起 | 手工或爬行款 | 爬行小车 | 爬行款钻进去焊;转胎从外面帮不上忙 |
| 不锈钢或铝管 | 转胎 + 手工 | 磁力款吸不住,需讨论工装 | 磁力驱动需要铁磁性材料;问我们真空或夹装方案 |
真正的收益是整圈线能量恒定。手工焊环缝时位置一直在变——顶上平焊、侧面立焊、底部仰焊——全靠焊工手上补偿。小车把这个变量直接消掉了。
四处调整,管道、罐壁、容器筒体都是同一套流程。
磁力轮要走干净、干燥、无氧化皮的钢面。氧化皮和锈会降低吸着力、让小车跑偏,所以先把轮子要走的两条带子用钢丝刷清出来。
把小车放在管子上、对准起点,用垂直和水平滑座调焊枪对准坡口,确认焊丝对着根部而不是对着坡口面。
速度按接头熔敷量来定,再设摆动宽度和两端停留时间。盖面用较宽摆动加短停留,两边填满还不咬边。
前四分之一圈就能看出焊枪会不会随管子圆度变化而跑偏。跑了就装防跑偏工装,别用遥控器跟它较劲。
把管径、壁厚、材质,以及管段能不能转动告诉我们。我们会告诉你爬行款能不能覆盖,以及需要哪种轨道形式。