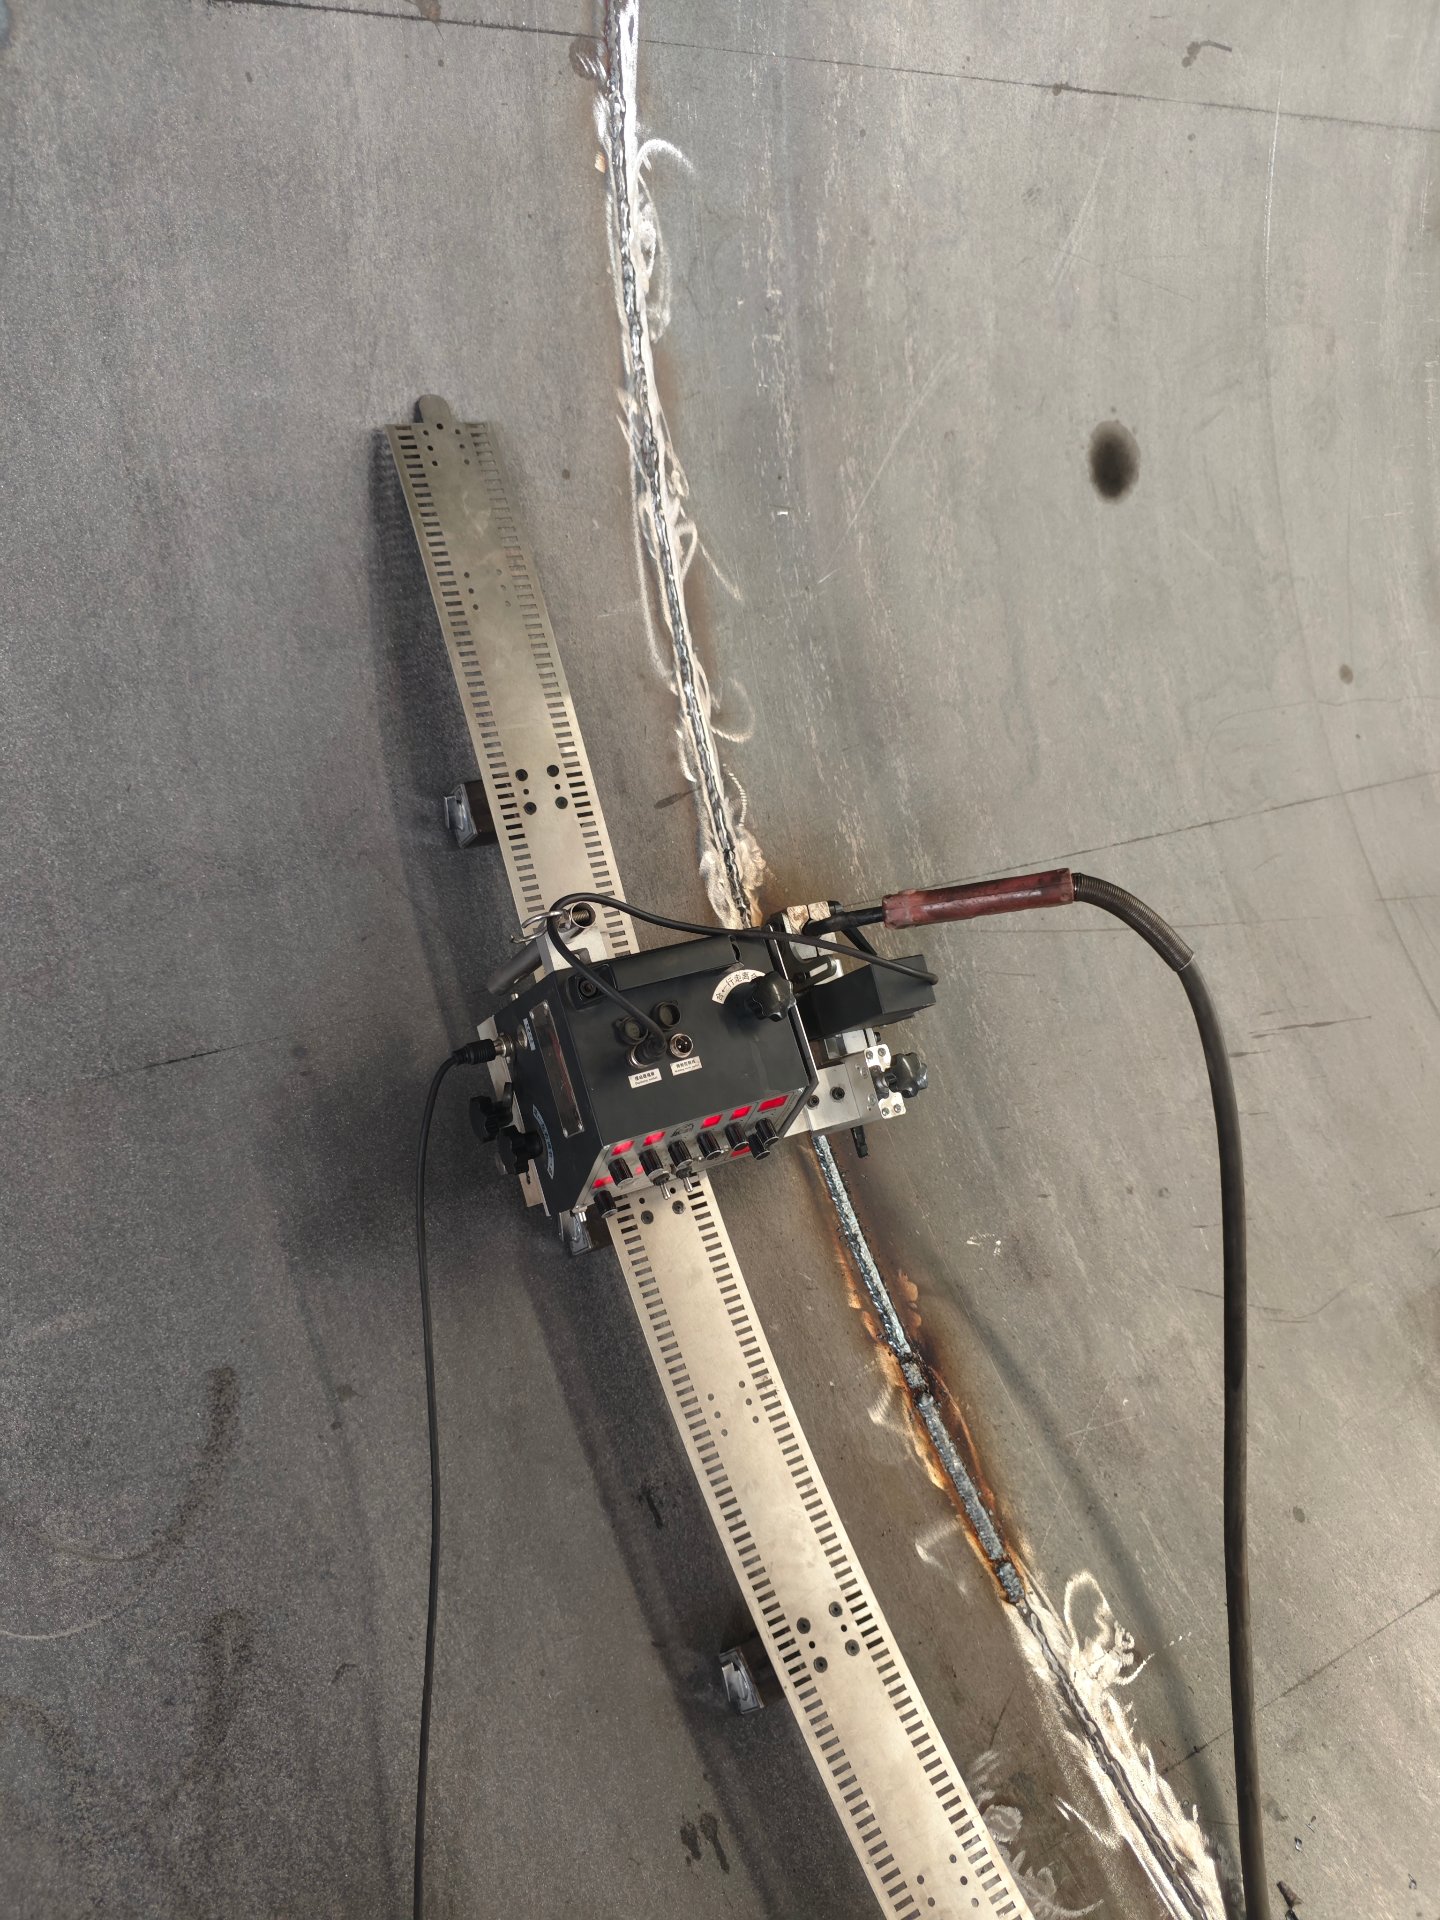
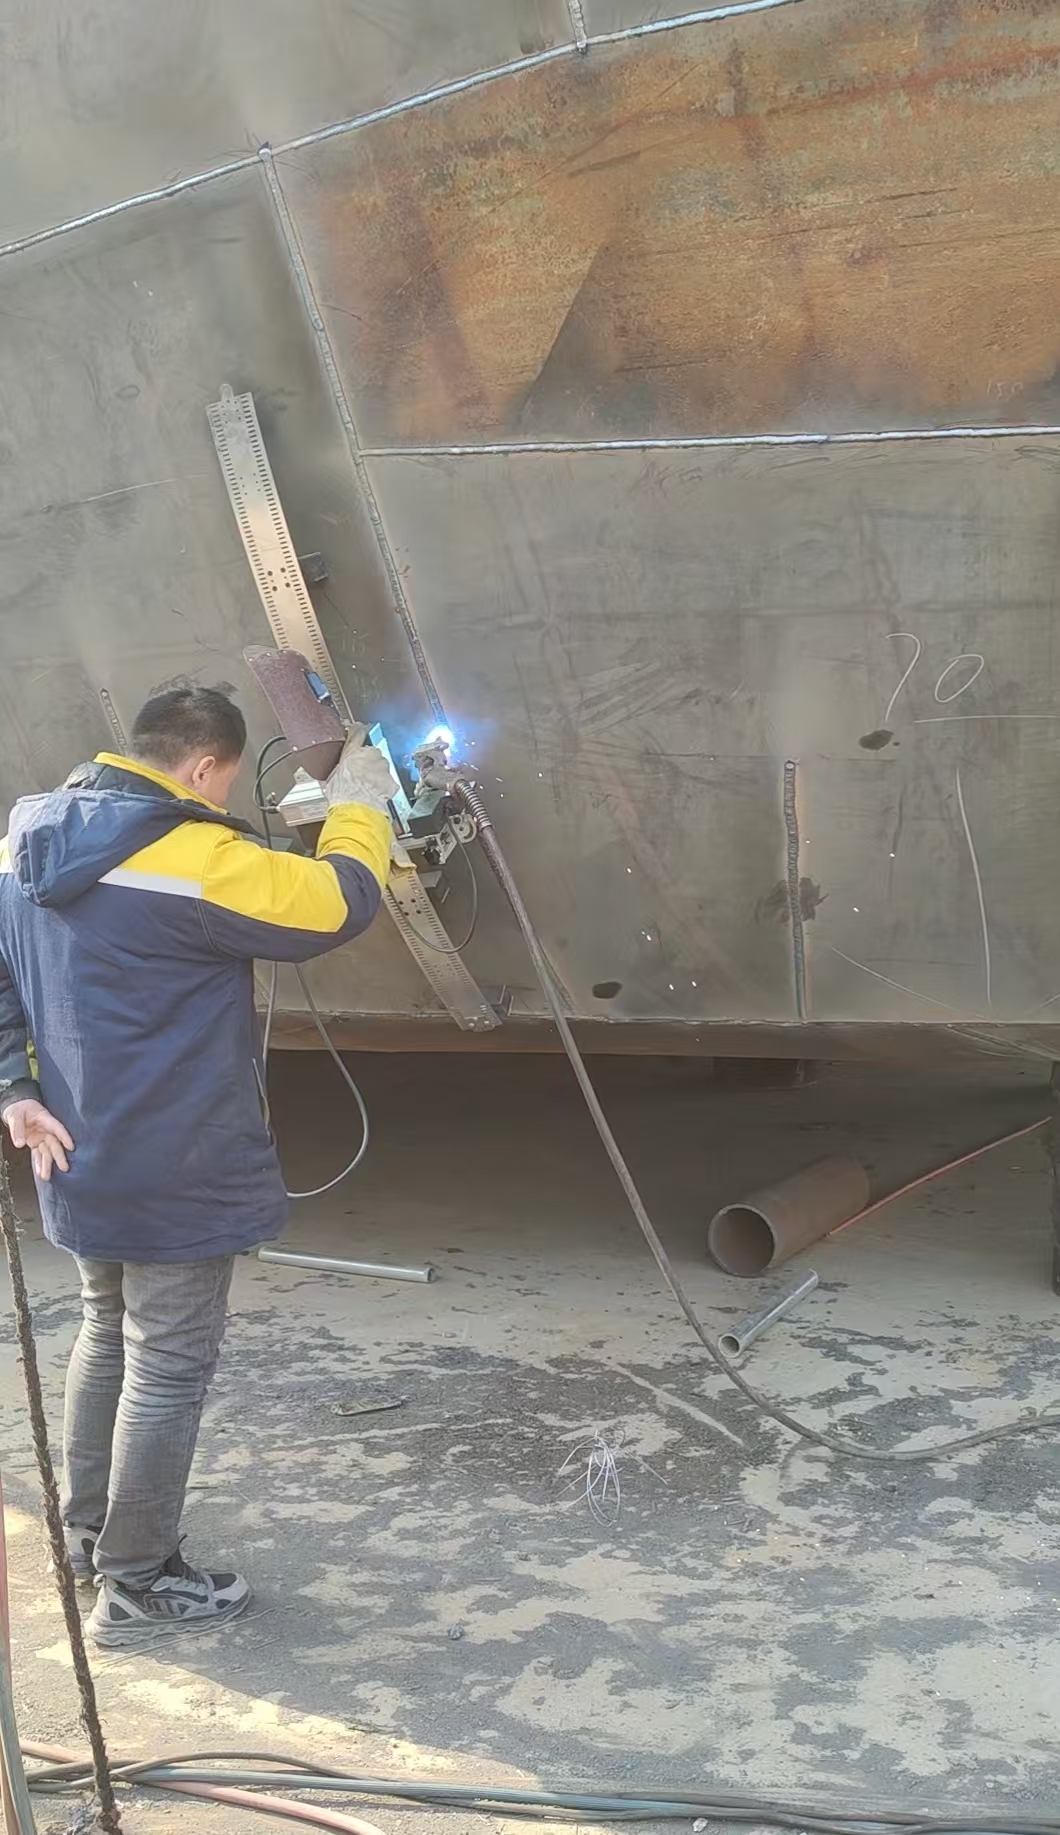
在圆筒上,焊枪一边走、重力方向一边变;刚性轨道要么铺不上,要么把小车架离表面。柔性不锈钢钢带由强力磁铁吸附在板上,随弧度弯曲,同时给小车一条受控路径。焊枪相对焊缝以恒定速度行走 —— 这正是环缝熔深一致的原因。
| 需求 | 实际情况 |
|---|---|
| 磁力吸附的最小板厚 | 碳钢 3 mm;更薄的板需要夹持或改用常规轨道 |
| 材质 | 碳钢、低合金钢可直接磁吸;不锈钢、铝材用夹持式轨道 |
| 行进外径 | Ø1800 mm 起(RG 系列) |
| 行进内径 | 曲面内壁作业最小行进内径约 Ø2900–3000 mm |
| 焊接速度 | 0–990 mm/min 可调,全程恒定 |
| 表面状态 | 行走路径要露出金属、干燥 —— 油漆、厚锈、水、重油都要清掉 |
磁铁要吸在干净金属上。焊前把钢带和磁轮要走的这条带清出金属、擦干水分。
把柔性轨道顺筒体弯过去,磁铁会自己吸住,对齐焊缝。焊之前沿全长确认一遍对线。
干伸长、焊枪角度、摆幅设一次。立缝时用焊工平时用的参数即可 —— 小车只是把它稳定重复出来。
焊完一条撕下轨道,挪到下一条。不用脚手架、不用滚轮架,也不用等行车把容器转个方向。
把筒体直径、板厚和焊缝类型发给我们,我们帮你确认机型和轨道长度,24 小时内报价。